我要推广
服务优势
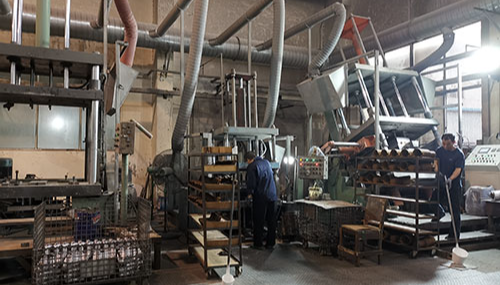
重力铸造机
铝合金重力铸造设备,可倾式浇铸,提高毛坯浇铸成型质量,自主设计制造的金属模,确保产品合格率,提高生产
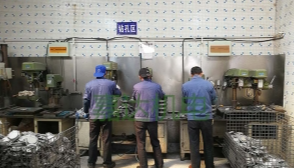
钻床
机加工设备之二,通过简单的钻孔、攻丝,对简单零部件进行加工。
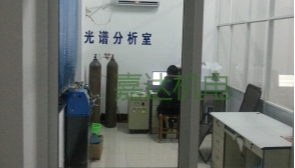
光谱分析室
每一炉的铝合金成份都经过检测,客户要求的所有铸造铝合金都能做,样块保留3年以上
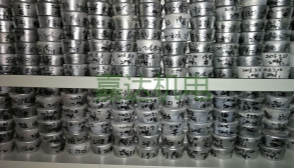
样块追溯
每一炉的铝合金成份都经过检测,经过初样检验、终检合格后开始浇铸,样块保留3年以上
热门产品
封头
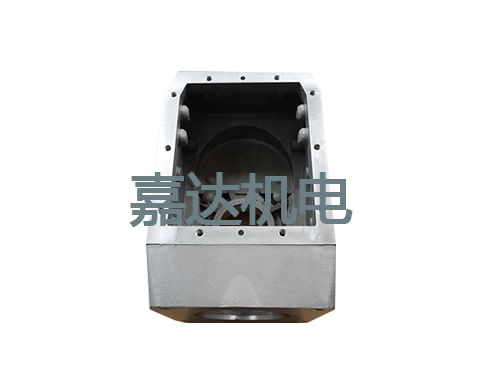
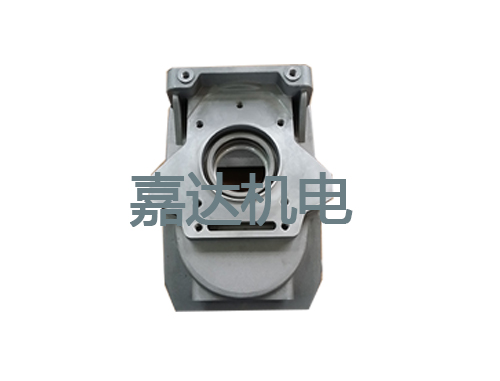
箱体
箱体
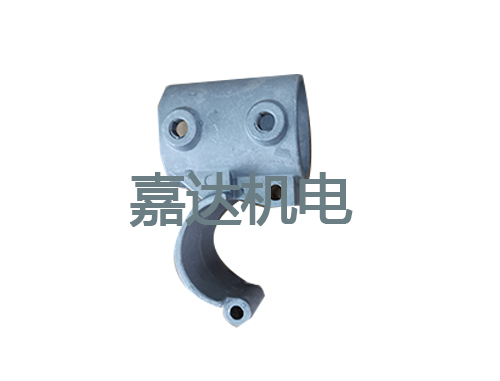
脚手架配件
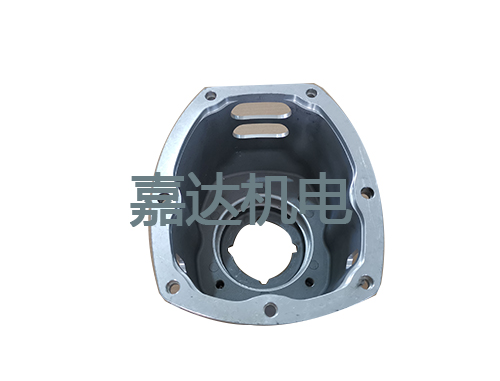
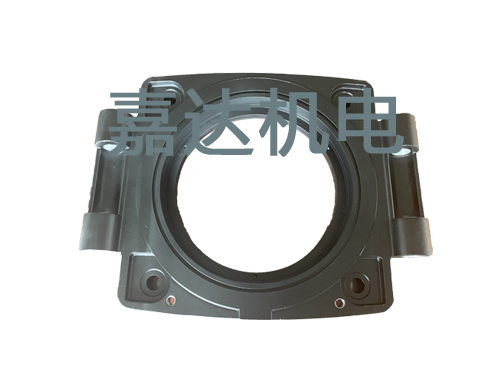
马达法兰
齿轮箱
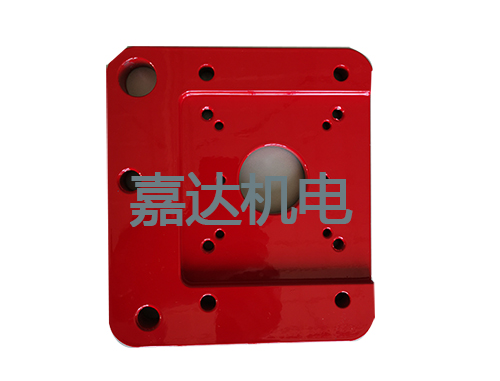
安装法兰喷涂后
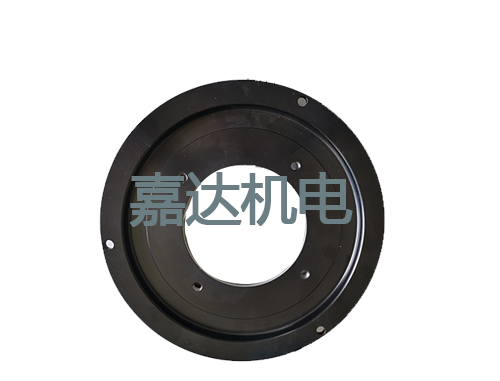
安装法兰
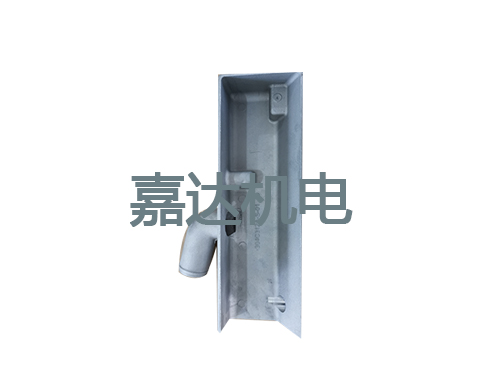
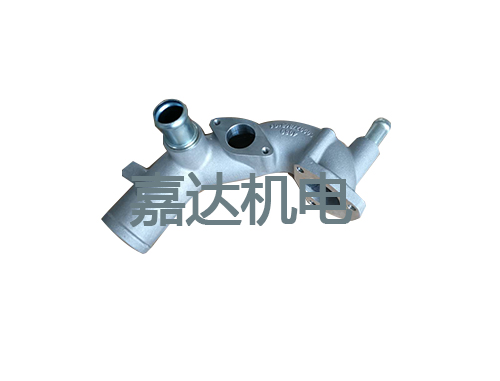
进水管
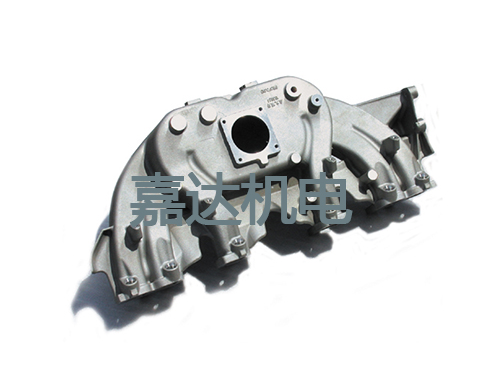
进气歧管 (8缸)
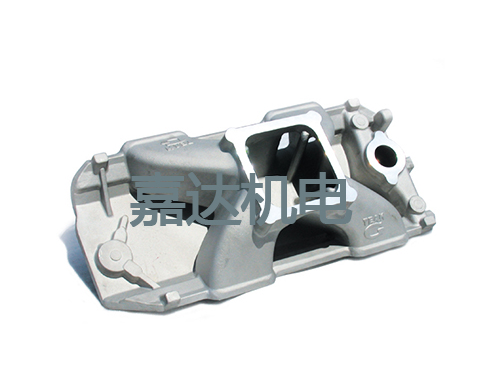
进气歧管 (6缸)
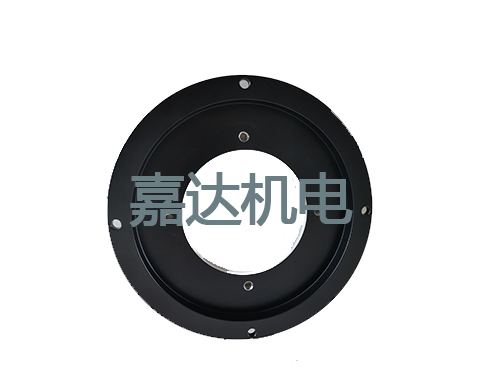
马达法兰
关于我们
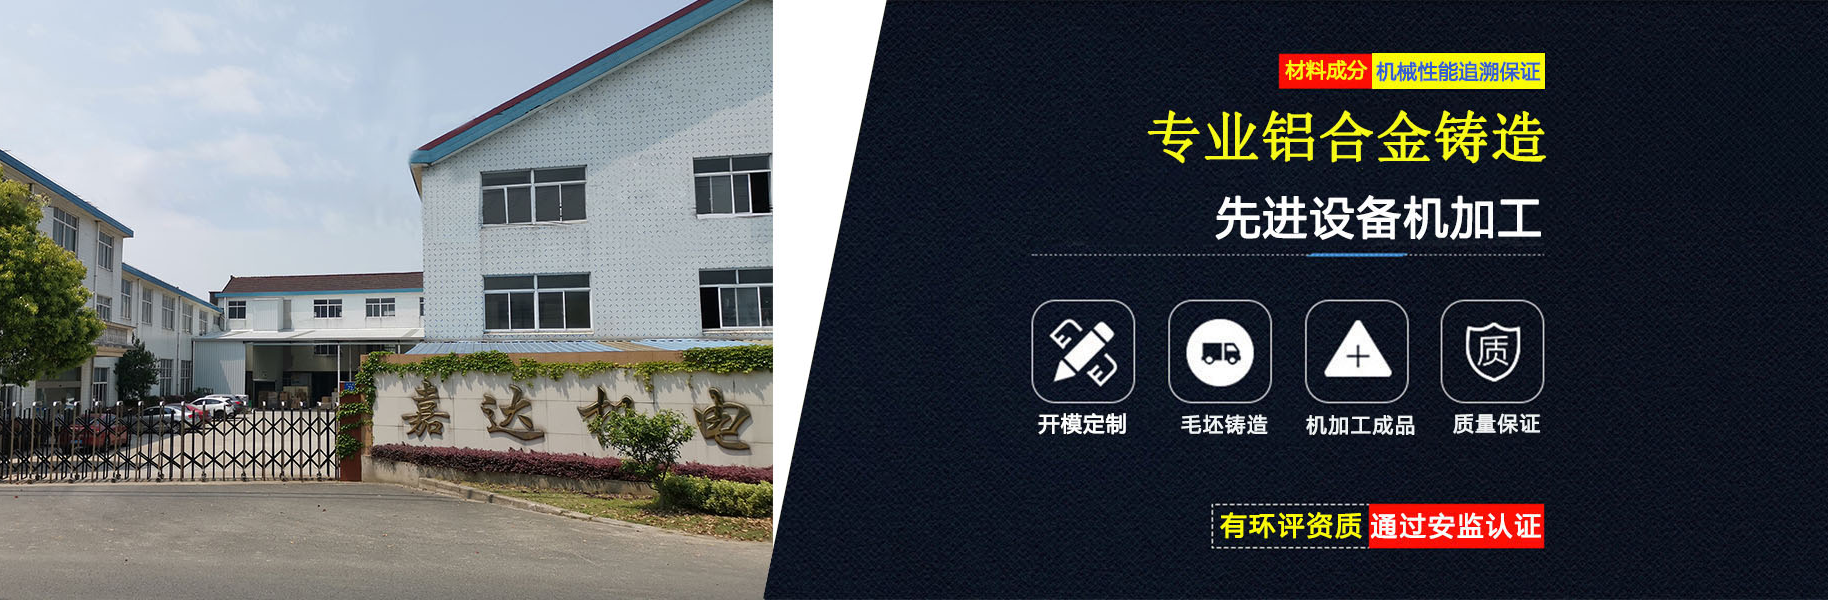
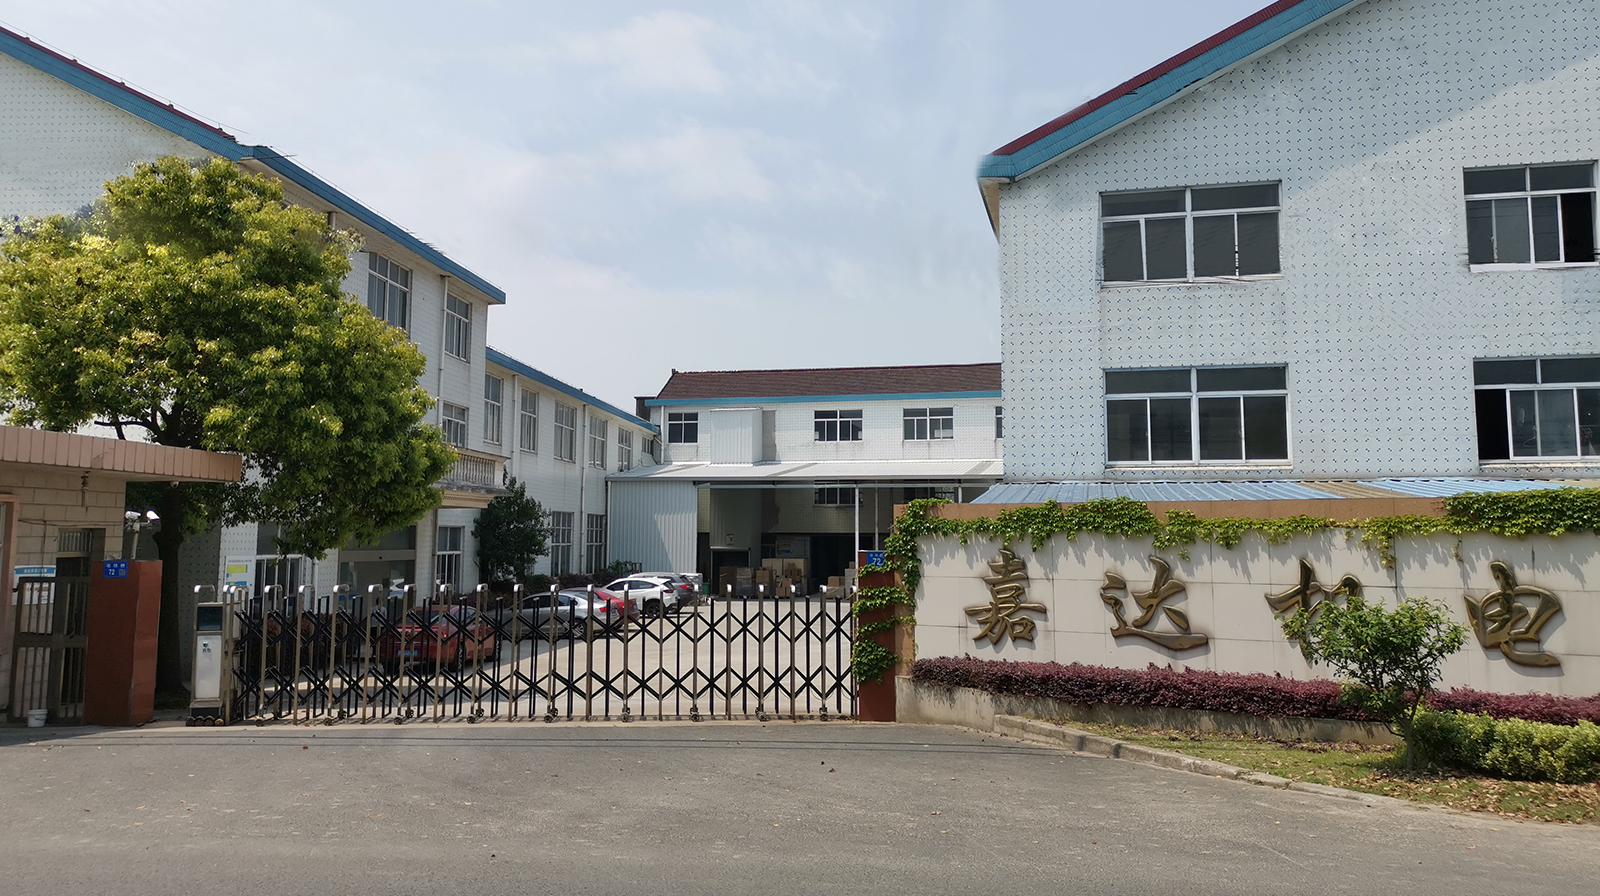
江阴市嘉达机电制造有限公司
江阴市嘉达机电制造有限公司创建于2007年,公司占地面积4000多平方米,总建筑面积5500平方米,公司拥有固定资产1000多万,公司位于明代杰出的地理学家、旅行家徐霞客的故乡--江苏江阴徐霞客镇马镇,导航输入“江阴嘉达机电”,就能顺利到达本公司。 嘉达机电是一家专业铸造高难度、复杂铝合金铸件和电机设计制造的专业制造公司,主营铝合金铸造、铝合金浇铸、铝合金重力铸造、铝合金重力浇铸等。公司拥有各种大中小型可倾式重力铸造机、低压铸造机、壳芯机及相关配套后处理设备,拥有加工中心、数控车床、数显铣床、三坐标测量仪、光谱分析仪及相关配套机加工设备,以及成套电机生产检测设备。 经过全体员工的共同努力,嘉达积累了丰富的铸造经验和雄厚的技术力量,形成了以铝合金重力铸造、低压铸造为主体,以压铸为辅及全套机加工的生产能力;形成了为客户从产品模具工艺设计、模具生产、铸件成型、机加工工艺、工装设计及加工成品的一系列服务模式。更延伸到为配合客户产品生产,自行设计、生产配套铸造设备的能力。 公司长期为美国福特汽车、Belle、克莱斯勒、英格索兰、库柏、奥林燃烧器,上海柴油机股份有限公司等知名企业提供产品及新品开发服务,产品远销于美国、西欧及东南亚等国外地区。并与国内多家公司有良好的业务往来。 公司秉承“客户满意、诚信为本”的企业宗旨,坚持顽强拼搏、开拓进取的敬业精神和客户至上的服务理念,竭诚欢迎国内外新老朋友光临合作,我公司愿意与您全心合作,携手并进,共创未来!
热门推荐
所有服务分类
表面喷涂类
发动机管件类零部件
换热器零部件
机械零部件
燃烧器零部件
压力零部件
13861860088
示例图片
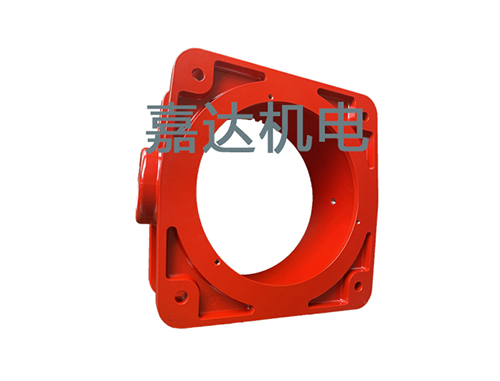
马达法兰
示例图片
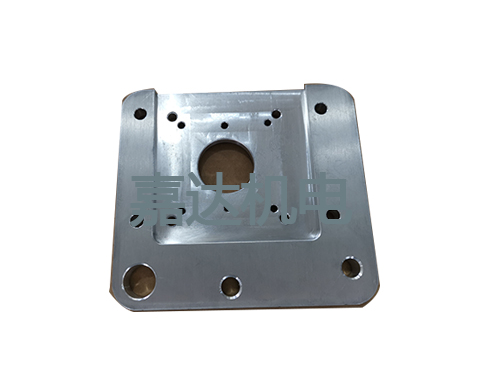
马达法兰
示例图片
框架
示例图片
安装法兰喷涂前
示例图片
安装法兰喷涂后
示例图片
安装法兰
新闻资讯
铝合金重力铸造的铝合金型材可以铸造铝锅吗?
镁铝合金锻造轮圈的优势: 一、散热好:铝合金的传热系数比钢材大三倍。汽车在行驶过程中轮胎与地面以及制动盘与制动片的摩擦会产生出很高热量,这种情况会导致轮胎和制动片老化以及加速磨损,制动性能会因高温而急剧衰减,轮胎内气压也会升高存在爆胎隐患。铝合金轮圈相比钢制轮圈能够更快地将这些热量传导到空气中,增加了系数。 二、重量轻:铝合金轮圈的比重小于钢制轮圈,平均每只比同尺寸钢制轮圈轻两公斤左右,除去备用车轮总共可减八公斤;更轻的轮圈还可减少起步和加速时的阻力,两者共同作用使车辆更加省油。 三、精度高:铝合金轮圈铸造的精密程度远高于钢制轮圈,失圆度及不平衡重较小;另外铝合金的弹性模数小,抗振性能优于钢制轮圈。这两项能有效减小车辆振动,驾乘更为舒适。 四、更美观:铝合金在高温液体状态下流动性及张力比钢制轮圈好,后期抛光和电镀工艺使其能够制造出更美观多变的外型;表面处理以及静电粉体涂装也让其历久如新。 镁铝合金锻造轮圈适合跑街,凡是提高加速、过弯和操控性能的,都是适合跑街的。 ZA101A属于Al-si合金,加入镁有较好的热处理强化效果,合金中加入少量的镁就能大大提高强度和屈服;镁急剧增加,强化效果以不断增强,强化度急剧升高,而延伸率不断下降。si元素主要影响铝液流动性,伸缩性,耐热性等铸造性能,说经验主要是影响流动性。
More
铝合金重力铸造的工艺特点有哪些???
铝合金重力铸造的工艺特点有哪些??? 一.铝合金压力铸造 是指金属液在其他外力(不含重力)的作用下注入铸型的工艺,压力铸造分为高压铸造和低压铸造。高压铸造就是通常我们所说的压铸,即将铝液倒入压室内,通过其压力高速充满模具型腔,并使铝液在压力下凝固从而形成铝铸件。 铝合金压铸件的特点为: 1、产品表面光洁度好,一般可达Ra6.3甚至可达Ra1.6。 2、不可热处理。 3、产品气密性高,铸件强度和表面硬度高,但延伸率低。 4、模具成本较高,使用寿命短。 5、生产效率高。 6、可生产薄壁件,加工余量小。
More
铝合金重力铸造工艺结构和性能优势讨论
铝合金重力铸造工艺结构和性能优势讨论 铝合金重力铸造在工作的过程中随着其铸件形状复杂的程度不同,其产品的铸造模具也各不相同,即使是同一零件,采用不同的铸造工艺,模具形式也往往不同,但不管怎样,铝合金重力铸造模具还是有其共性的。 铝合金重力铸造在操作时必须选择合适的铸造工艺,其铸造工艺的优劣直接关系到铸件质量和工艺出品率的高低。国内有些模具制造厂,已开始使用凝固模拟来进行铸造工艺辅助设计,通过对充型和凝固过程的计算机模拟,发现易产生铸造缺陷的热结铝合金铸造部位并予以克服,这对提高铸造工艺设计的可靠性,有效防止模具在调试过程中不必要的返工,是十分重要和有效的。 铝合金重力铸造工艺结构和性能优势 模具要有好的容热能力。符合要求的较厚实的模架和模块,不仅是模具寿命的有效保证,而且对于模具连续工作过程中温度场的调节都具有非常重要的作用。模具要有较可靠的冷却系统和拔气系统。通过冷却,不仅可有效提高劳动生产率,而且可调节铸件温度场、控制铸件冷却速度,进而影响铸件内部组织结构和晶粒尺寸、实现有效控制铸件机械性铝合金铸造能的目的。 顾名思义,拔气,是人为地将型腔内部的气体排到型腔外以减少铸件产生气孔类缺陷的可能。同时,通过加装排气塞也可以调剂局部小区域的模温,对防止和克服铝合金开裂和缩陷有很重要的作用。 必须要有与浇铸机相匹配的模具定位装置和便利的模具安装系统。定位装置不仅是保证铸件尺寸、减少披缝和毛刺的关健,而且也是保证浇铸机正常工作的关健,可以说,模具没有好的定位装置,没有好的合格的铸件。 复合压铸铝合金散热器在结构和性能上具有如下优点: 1、耐腐蚀,耐压性高,经久耐用,适用不同水质的采暖系统。 2、简化了传热热阻和胀管复合工艺,提高了采暖系统整体的散热性能。 3、热工性能优越,金属热强度高。 4、避免了散热气流熏墙,而散热功效******。 5、自由组装,装配灵活,安装方便。 6、散热器体表无有害物质挥发,不会对环境和人体造成危害。 7、简约、美观、大方,能与压铸和谐共处、共生,安压铸可靠
More
铝合金重力铸造常应用于什么行业
铝合金重力铸造常应用于什么行业 选择合适的铸造工艺,铸造工艺的优劣直接关系到铸件质量和工艺出品率的高低。国内有些模具制造厂,已开始使用凝固模拟来进行铸造工艺辅助设计,通过对充型和凝固过程的计算机模拟,发现易产生铸造缺陷的热结部位并予以克服,这对提高铸造工艺设计的可靠性,有效防止模具在调试过程中不必要的返工,是十分重要和有效的。 模具要有好的容热能力。符合要求的较厚实的模架和模块,不仅是模具寿命的有效保证,而且对于模具连续工作过程中温度场的调节都具有非常重要的作用。一些模具厂,为了降低成本,节约用料,一味地降低模具的有效厚度以达到减轻重量的目的,殊不知这不仅大大降低了模具的使用寿命,而且使铸件易于变形,影响铸件尺寸精度,严重时将导致铸件批量报废,给铸造厂造成损失,更严重的是损害了模具厂自身的声誉。 模具要有较可靠的冷却系统和拔气系统。通过冷却,不仅可有效提高劳动生产率,而且可调节铸件温度场、控制铸件冷却速度,进而影响铸件内部组织结构和晶粒尺寸、实现有效控制铸件机械性能的目的。顾名思义,拔气,就是人为地将型腔内部的气体排到型腔外以减少铸件产生气孔类缺陷的可能。同时,通过加装排气塞也可以调剂局部小区域的模温,对防止和克服铝合金开裂和缩陷有很重要的作用。 须要有与浇铸机相匹配的模具定位装置和便利的模具安装系统。定位装置不仅是保证铸件尺寸、减少披缝和毛刺的关健,而且也是保证浇铸机正常工作的关健,可以说,模具没有好的定位装置,就没有好的合格的铸件。模具须便于安装和拆卸,因为铝合金重力铸造,每隔时间就须拆下模具重新喷涂料和修模,如果拆卸不方便,势必增加工人的劳动强度,占用更多的劳动时间,降低产量和效率。 对于铸造厂来说,模具就意味着铸件,就意味着较低的成本,较高的产值和利润。
More
<
>
All news
如果想进一步了解我们的产品或服务
欢迎留言咨询,我们将为您提供更多方案
联系我们
网站导航
首页
产品服务
新闻资讯
关于我们
联系我们
江阴市嘉达机电制造有限公司
服务热线
13861860088
联系人
张磊
微信号码
1102359855
地址
江苏无锡江阴徐霞客镇马镇冶坊桥72号
联系方式
留言
BnAN
Copyright ©2022 上海易百搜科技有限公司版权所有 ICP备案:沪ICP备2022011483号地址:上海市松江区双高世贸广场800弄35号512 平台服务电话:400-185-1368
2